हमारे पर का पालन करें:

समाचार
उत्पादों

पतली दीवार पैकेजिंग मोल्ड प्रौद्योगिकी: उच्च गति, स्थिर और सटीक मोल्डिंग के लिए चुनौतियाँ और समाधान

परिचय

       पतली दीवार वाली पैकेजिंग - दही के कप, मार्जरीन टब, डेली कंटेनर और पतली दीवार वाले ढक्कन के बारे में सोचें - जो इंजेक्शन मोल्डिंग उद्योग के सबसे अधिक मांग वाले क्षेत्रों में से एक का प्रतिनिधित्व करता है। भाग की दीवार की मोटाई आम तौर पर 0.25 मिमी से 1.0 मिमी तक होती है, प्रवाह लंबाई-से-मोटाई अनुपात अक्सर 200: 1 से अधिक होता है। चक्र का समय सेकंड में मापा जाता है (आमतौर पर 3-8 सेकंड), और वार्षिक उत्पादन मात्रा अक्सर प्रति मोल्ड 10 मिलियन भागों से अधिक होती है।

        हाई-कैविटेशन पैकेजिंग मोल्ड्स में विशेषज्ञता रखने वाले एक अनुभवी मोल्ड तकनीशियन के रूप में, मैंने देखा है कि पतली दीवार मोल्डिंग में छोटी डिजाइन खामियां कैसे विनाशकारी हो सकती हैं। 5% के गेट असंतुलन का मतलब यह हो सकता है कि कुछ गुहाएँ अधिक भरी हुई हैं जबकि अन्य छोटी हैं। 5°C का शीतलन विचरण युद्ध का कारण बन सकता है जो प्रति घंटे 1,000 भागों पर भागों को अनुपयोगी बना देता है।

        यह आरतीसीएल उच्च प्रदर्शन वाली पतली दीवार वाले पैकेजिंग मोल्ड के डिजाइन और निर्माण के प्रमुख तकनीकी पहलुओं पर ध्यान केंद्रित करता है। चाहे आप पतली दीवार वाले कंटेनर, ढक्कन, या कप बना रहे हों, इन सिद्धांतों को समझने से मदद मिलेगीआप तेज़ चक्र, बेहतर पार्ट गुणवत्ता और लंबे समय तक मोल्ड जीवन प्राप्त करते हैं।

1. पतली दीवार वाले सांचों के लिए सामग्री का चयन

       पतली-दीवार मोल्डिंग विषय चरम स्थितियों में ढालते हैं: बहुत उच्च इंजेक्शन दबाव (2,000 बार तक), तेजी से हीटिंग और शीतलन चक्र, और उच्च-वेग पिघल प्रवाह।

       अनुशंसित मोल्ड स्टील्स:

काएंएल ग्रेड
कठोरता
प्रमुख गुण
विशिष्ट अनुप्रयोग
एच13/1.2344/एसकेडी61
48-52 एचआरसी
उच्च क्रूरता, gअच्छा थर्मल थकान प्रतिरोध
कोर और कैविटी प्लेटें, सामान्य पतली दीवार वाले सांचे
स्टेनलेस 1.2316 / एस136
48-52 एचआरसी
खाद्य-संपर्क अनुप्रयोगों के लिए संक्षारण प्रतिरोध
अम्लीय या गीले उत्पादों के लिए पैकेजिंग
डीसी53
58-62 एचआरसी
अत्यधिक भरी हुई सामग्रियों के लिए बेहतर पहनने का प्रतिरोध
>30% फिलर्स के साथ पीपी प्रसंस्करण करने वाले उच्च गुहिकायन सांचे

       मुख्य विचार: अत्यधिक उच्च गुहिकायन (उदाहरण के लिए, 64 या 96 गुहाओं) के लिए, प्लेट विक्षेपण के बिना इंजेक्शन दबाव का सामना करने के लिए मोल्ड बेस को उच्च शक्ति वाले स्टील (उदाहरण के लिए, पी20 पूर्व-कठोर या 1.2738) से बनाया जाना चाहिए।


2. हॉट रनर सिस्टम डिज़ाइन

       हॉट रनर किसी भी पतली दीवार वाले पैकेजिंग मोल्ड का दिल है। इसे सही संतुलन, न्यूनतम दबाव ड्रॉप और सटीक तापमान नियंत्रण के साथ प्रत्येक गुहा में एक साथ पिघल पहुंचाना चाहिए।

       महत्वपूर्ण डिज़ाइन तत्व:

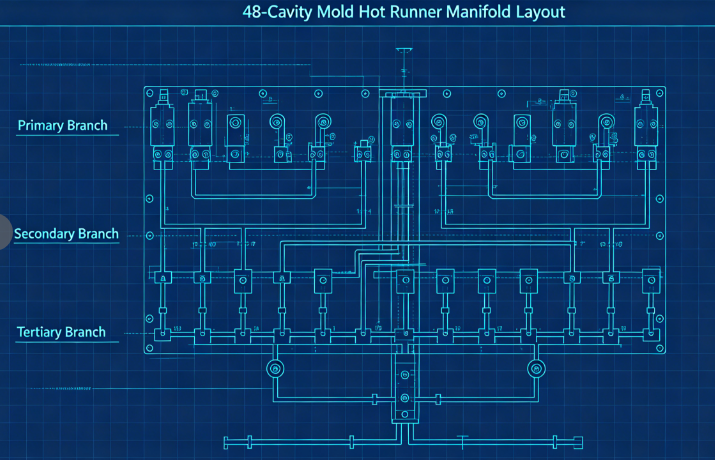
        ए) संतुलित प्रवाह चैनल: मल्टी-कैविटी मोल्ड्स (आमतौर पर 32, 48, 64, या 96 कैविटी) के लिए, प्राकृतिक संतुलन आवश्यक है। इसका मतलब है कि प्रत्येक गुहा की प्रवाह लंबाई बिल्कुल समान है। एक विशिष्ट लेआउट प्राथमिक मैनिफोल्ड, सेकेंडरी मैनिफोल्ड और तृतीयक शाखाओं का उपयोग करता है, जो सभी समान आयामों के लिए मशीनीकृत होते हैं।

        बी) गेट प्रकार और स्थान: पतली दीवार वाले कंटेनरों के लिए, सबसे आम गेट प्रकार हैं: एज गेट्स (सीधे साइडवॉल वाले हिस्सों के लिए) वाल्व गेट्स (डायफ्राम या नीचे में सीधे गेटिंग के लिए) सबमरीन गेट्स (गेट वेस्टेज के बिना साफ पार्ट-ऑफ के लिए) गेट का आकार सही होना चाहिए - बहुत छोटा, और कतरनी हीटिंग गिरावट का कारण बनता है; बहुत बड़ा, और गेट वेस्टीज अस्वीकार्य हो जाता है। पतली दीवार वाले कपों के लिए विशिष्ट गेट आयाम 0.8 मिमी से 1.5 मिमी व्यास तक होते हैं।

        ग) थर्मल संतुलन: प्रत्येक नोजल में स्वतंत्र तापमान नियंत्रण होना चाहिए। हॉट स्पॉट या ठंडे स्लग से बचने के लिए मैनिफोल्ड चैनलों को समान रूप से गर्म किया जाना चाहिए (दोहरे-ज़ोन या तीन-ज़ोन हीटर का उपयोग करके)।

3. गुहा और कोर डिजाइन

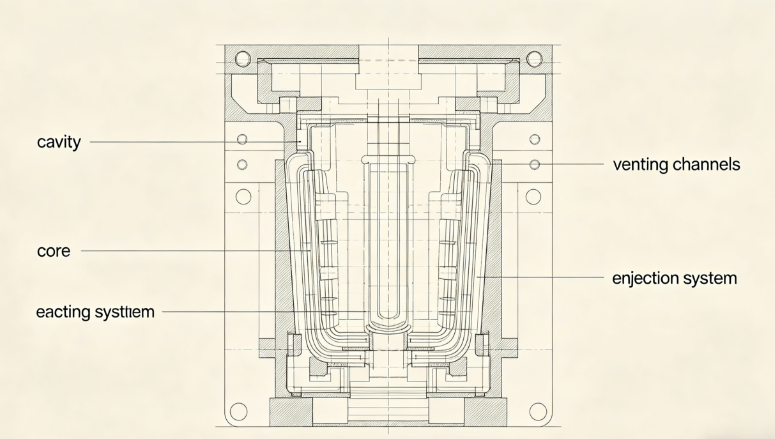
       लगातार दीवार की मोटाई प्राप्त करने के लिए पतली दीवार वाले हिस्सों को बेहद सटीक गुहा और कोर आयामों की आवश्यकता होती है।

       मुख्य विचार:

        ए) दीवार की मोटाई का वितरण: ±0.02 मिमी के भीतर एक समान दीवार की मोटाई बनाए रखें। मोटाई भिन्नताएं अलग-अलग कूलिंग और वॉरपेज बनाती हैं। स्टील काटने से पहले डिज़ाइन को अनुकूलित करने के लिए मोल्ड प्रवाह विश्लेषण का उपयोग करें।

        बी) वेंटिंग: पतली-दीवार मोल्डिंग उच्च गति इंजेक्शन (अक्सर 200-500 मिमी/सेकेंड) का उपयोग करती है। गुहा में फंसी हवा को तुरंत बाहर निकलना चाहिए। अनुशंसित वेंट गहराई: पीपी के लिए 0.02-0.03 मिमी पीएस या पीईटी के लिए 0.01-0.02 मिमी

भरने के लिए अंतिम बिंदु पर, विभाजन रेखा के साथ, और इजेक्टर पिन के आसपास वेंट लगाए जाने चाहिए। सी) ड्राफ्ट कोण: पतली दीवार वाले हिस्सों के लिए, प्रति तरफ 1° का न्यूनतम ड्राफ्ट अनुशंसित है (गहरे कंटेनरों के लिए 1.5-2°)। अपर्याप्त ड्राफ्ट के कारण खरोंच, वैक्यूम लॉक और इजेक्शन की समस्याएँ होती हैं।

        घ) सतह खत्म: स्पष्ट या चमकदार भागों के लिए गुहा सतहों को एसपीआई ए-1 (दर्पण) खत्म करने की आवश्यकता होती है; अपारदर्शी डेयरी कंटेनरों के लिए, एसपीआई बी-1 (600 ग्रिट) पर्याप्त है।

4. शीतलन प्रणाली डिजाइन

        पतली दीवार की ढलाई में शीतलन चक्र के समय पर हावी होता है - आमतौर पर कुल चक्र का 60-80% होता है। कुशल शीतलन उच्च उत्पादकता की कुंजी है।

       डिज़ाइन सिद्धांत:

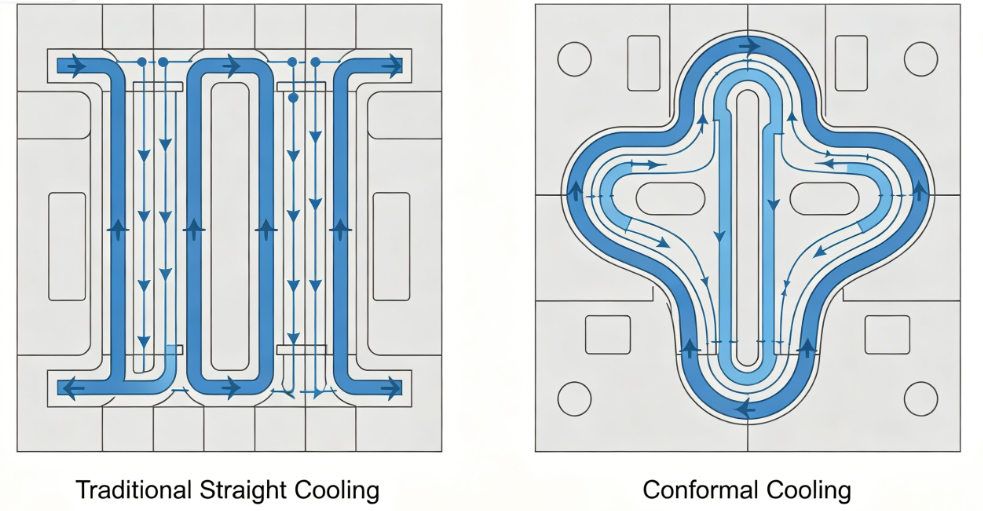
        क) अनुरूप शीतलन: पारंपरिक सीधे-ड्रिल किए गए शीतलन चैनल अक्सर गुहा सतह से बहुत दूर होते हैं। अनुरूप शीतलन चैनल - भाग के समोच्च का अनुसरण करते हुए - शीतलन समय को 30-50% तक कम कर सकते हैं। वे आम तौर पर घुमावदार चैनलों के साथ 3डी प्रिंटिंग या इन्सर्ट की सीएनसी मशीनिंग का उपयोग करके बनाए जाते हैं।

        बी) कूलिंग चैनल पैरामीटर:

  • व्यास: 8-12मिमी
  • गुहा सतह से दूरी: 1.5-2.0 गुना चैनल व्यास
  • चैनलों के बीच अंतर: 3-4 गुना चैनल व्यास
  • शीतलक प्रवाह: अशांत प्रवाह (रेनॉल्ड्स संख्या >5,000)

        ग) उच्च दक्षता शीतलन: कोर में जहां जगह सीमित है वहां बब्बलर या बैफल्स का उपयोग करें। लंबे कोर के लिए, सर्पिल कूलिंग इंसर्ट या हीट पाइप स्थापित करें।

        डी) कूलिंग सर्किट पृथक्करण: कैविटी और कोर प्लेटों के लिए स्वतंत्र सर्किट भाग रिलीज को अनुकूलित करने और वारपेज को कम करने के लिए अलग-अलग प्रवाह दर और तापमान की अनुमति देते हैं।

5. इजेक्शन सिस्टम

       पतली दीवार वाले हिस्से कठोरता में कम होते हैं और इजेक्शन के दौरान आसानी से विकृत हो सकते हैं। इजेक्शन प्रणाली सौम्य तथा विश्वसनीय होनी चाहिए।

       डिज़ाइन अनुशंसाएँ:

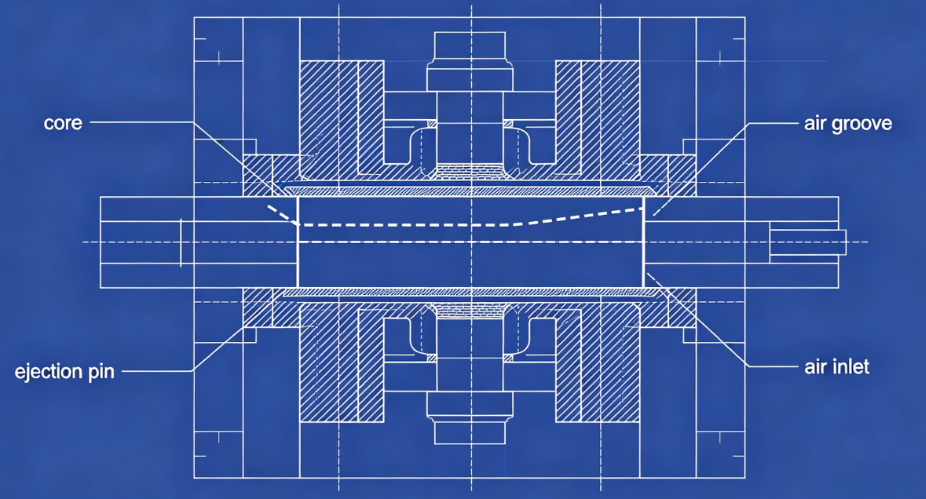
       ए) एयर इजेक्शन: कई पतली दीवार वाले कंटेनरों (विशेष रूप से कप) के लिए, एयर-असिस्टेड इजेक्शन आदर्श है। संपीड़ित हवा (2-4 बार) को कोर और भाग के बीच सूक्ष्म-खांचे या छिद्रपूर्ण आवेषण के माध्यम से पेश किया जाता है, जो भाग को कोर से दूर तैरता है।

       बी) स्ट्रिपर प्लेट: अंडरकट्स या गहरी साइडवॉल वाले हिस्सों के लिए, एक मैकेनिकल स्ट्रिपर प्लेट पूरे हिस्से की परिधि में समान इजेक्शन बल प्रदान करती है।

       ग) इजेक्टर पिन: जब पिन अपरिहार्य हो, तो पसलियों या छिपी सतहों पर रखे गए कई छोटे-व्यास पिन (2-3 मिमी) का उपयोग करें। बड़े पिनों से बचें जो दृश्यमान निशान छोड़ते हैं।

       घ) समय: विरूपण से बचने के लिए भाग के पर्याप्त रूप से ठंडा होने के बाद ही इजेक्शन क्रम शुरू होना चाहिए। सांचे के खुलने के बाद थोड़ी देर के लिए ठंडे पानी का उपयोग करें।

6. प्रसंस्करण संबंधी विचार

       उचित प्रक्रिया सेटिंग्स के बिना सबसे अच्छा साँचा भी अच्छे हिस्से नहीं बना सकता। पतली दीवार मोल्डिंग के लिए मुख्य पैरामीटर:

पैरामीटर
विशिष्ट रेंज
टिप्पणियाँ
इंजेक्शन की गति
200-500 मिमी/सेकेंड
फ़्रीज़-ऑफ़ से पहले उच्च गति पतले खंडों को भरती है
इंजेक्शन का दबाव
1,200-2,000 बार
प्रवाह प्रतिरोध पर काबू पाने के लिए आवश्यक है
पिघलने का तापमान
190-240°C (PP), 230-280°C (PS)
चिपचिपाहट के लिए अनुकूलन करें
मोल्ड तापमान
10-25°C (ठंडा धावक) या 30-60°C (गर्म धावक)
संतुलित शीतलन
वापस दबाव
5-15 बार
प्लास्टिकेशन स्थिरता के लिए
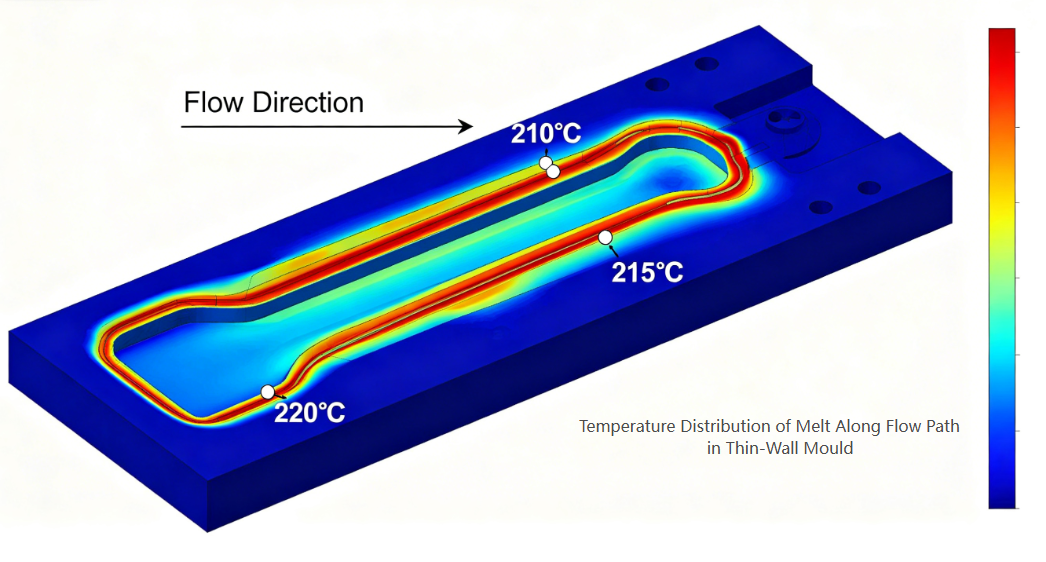
        महत्वपूर्ण: पतली दीवार की ढलाई अक्सर उच्च कतरनी दरों का उपयोग करती है, जो महत्वपूर्ण कतरनी हीटिंग का कारण बनती है। गेट पर वास्तविक पिघला हुआ तापमान बैरल निर्धारित तापमान से 20-40 डिग्री सेल्सियस अधिक हो सकता है। मोल्ड सामग्री और गेट डिज़ाइन का चयन करते समय इसका ध्यान रखें।


7. सामान्य दोष और शमन

दोष
फफूंद-संबंधी कारण
समाधान
छोटे शॉट
अपर्याप्त वेंटिंग या कम आकार के गेट
प्रवाह समापन बिंदुओं पर वेंट जोड़ें; द्वारों को बड़ा करना
वारपेज
असमान शीतलन या असंतुलित भराव
शीतलन एकरूपता में सुधार; संतुलन धावक
सिंक के निशान
गेट का खराब स्थान या अपर्याप्त पैकिंग
गेट को मोटे हिस्से में स्थानांतरित करें; पैकिंग का समय जोड़ें
गेट वेस्टेज बहुत ऊंचा
गेट का डिज़ाइन अनुचित
वाल्व गेट या सबमरीन गेट पर स्विच करें
कोर पर चिपकना
अपर्याप्त ड्राफ्ट या वायु निष्कासन विफलता
ड्राफ्ट बढ़ाएँ; स्वच्छ वायु खांचे
जले का निशान
अपर्याप्त निकास
भौतिक सीमाओं के भीतर छिद्रों को गहरा करें

केस स्टडी: 48-कैविटी दही कप मोल्ड

        सीहालेंज: एक ग्राहक को 150 मिलीलीटर दही कप (पीपी, 0.45 मिमी दीवार मोटाई, 4-सेकंड चक्र, वार्षिक) के लिए 48-गुहा मोल्ड की आवश्यकता होती है20 मिलियन भागों की मांग करें)।

        उठाए गए कदम:

  • सीए के लिए प्रयुक्त एच13 (1.2344) ईएसआरथर्मल थकान प्रतिरोध के लिए विटी और कोर।
  • वाल्व गेट्स के साथ पूरी तरह से संतुलित 48-कैविटी हॉट रनर डिज़ाइन किया गया।
  • कैविटी और कोर प्लेट्स (एडिटिवली निर्मित इंसर्ट) दोनों में कंफर्मल कूलिंग चैनल लागू किए गए।
  • कोर पर 0.02 मिमी एयर ग्रूव्स के साथ एयर इजेक्शन सिस्टम जोड़ा गया।
  • गेट स्थानों और वेंटिंग को अनुकूलित करने के लिए मोल्ड प्रवाह विश्लेषण का उपयोग किया गया।

        परिणाम:

  • Aलगातार भरण प्राप्त किया (±गुहाओं में 2% वजन भिन्नता)
  • शीतलन समय 2.8s से घटकर 1.6s (कुल चक्र) हो गया3.9s)
  • दोष दर <0.3%
  • मोल्ड ने 30 मिलियन से अधिक भागों का उत्पादन किया हैइसका कोई बड़ा रखरखाव नहीं है
निष्कर्ष

       पतली दीवार वाली पैकेजिंग मोल्ड तकनीक इंजेक्शन मोल्ड इंजीनियरिंग के शिखर का प्रतिनिधित्व करती है। उच्च गुहिकायन, उप-सेकंड चक्र और शून्य-दोष उत्पादन की मांगें मोल्ड डिजाइन के हर पहलू को उसकी सीमा तक धकेलती हैं। सफल पतली दीवार वाले सांचों की आवश्यकता होती है:

कैविटी/कोर मशीनिंग में परिशुद्धता (±0.01मिमी)

Bहॉट रनर फ्लो चैनलों में एलांस

अनुरूप शीतलन में दक्षता

इजेक्शन सिस्टम में विश्वसनीयता

भौतिक व्यवहार और प्रक्रिया की गतिशीलता की समझ

       Fया मोल्ड निर्माता जो उन्नत डिज़ाइन टूल और सटीक विनिर्माण में निवेश करने के इच्छुक हैं, पतली दीवार वाला पैकेजिंग क्षेत्र जबरदस्त अवसर प्रदान करता है - तकनीकी चुनौती और व्यवसाय वृद्धि दोनों के संदर्भ में।

सम्बंधित खबर
मुझे संदेश दे देना
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना