परिचय
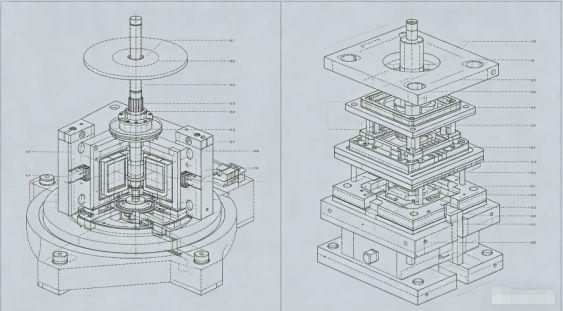
बोतल के ढक्कन दुनिया में सबसे अधिक मात्रा वाले प्लास्टिक उत्पादों में से एक हैं। एक पेय पदार्थ या पानी का ब्रांड प्रतिदिन लाखों कैप की खपत कर सकता है। इस मांग को पूरा करने के लिए, प्रति मोल्ड 48, 64, या यहां तक कि 96 गुहाओं के साथ, उप‑4‑सेकंड चक्र पर कैप का उत्पादन करने के लिए मोल्ड और प्रक्रिया प्रौद्योगिकियां विकसित हुई हैं। इस क्षेत्र में दो प्रमुख प्रौद्योगिकियां प्रतिस्पर्धा करती हैं: संपीड़न मोल्डिंग और इंजेक्शन मोल्डिंग। प्रत्येक की अपनी ताकत होती है, और उन्हें समझना किसी भी मोल्ड निर्माता या क्लोजर उद्योग की सेवा करने वाले मोल्डर के लिए महत्वपूर्ण है।
हाई-कैविटेशन पैकेजिंग मोल्ड्स में दशकों के अनुभव के साथ एक मोल्ड तकनीशियन के रूप में, मैं आपको दोनों तरीकों की तकनीकी बारीकियों के बारे में बताऊंगा, और फिर इंजेक्शन मोल्डिंग प्रौद्योगिकियों पर ध्यान केंद्रित करूंगा जो हाई-स्पीड, हाई-कैविटी कैप उत्पादन-हॉट रनर वाल्व गेट कंट्रोल, हाई-स्पीड इजेक्शन और कूलिंग ऑप्टिमाइज़ेशन को सक्षम बनाता है-वास्तविक दुनिया 48-कैविटी कैप मोल्ड केस अध्ययन के साथ समाप्त होता है।
1. कैप्स के लिए संपीड़न मोल्डिंग बनाम इंजेक्शन मोल्डिंग
संपीड़न मोल्डिंग प्रक्रिया:
एक पूर्व तौला हुआ पिघला हुआ प्लास्टिक पैरिसन (आमतौर पर पीपी या एचडीपीई) एक खुले मोल्ड गुहा में डाला जाता है। मोल्ड बंद हो जाता है, सामग्री को टोपी के आकार में संपीड़ित करता है। थोड़े समय के ठंडा होने के बाद, टोपी को बाहर निकाल दिया जाता है। यह प्रक्रिया निरंतर और रोटरी है: एक हिंडोले पर कई सांचे क्रम से खुलते और बंद होते हैं।
इंजेक्शन मोल्डिंग प्रक्रिया:
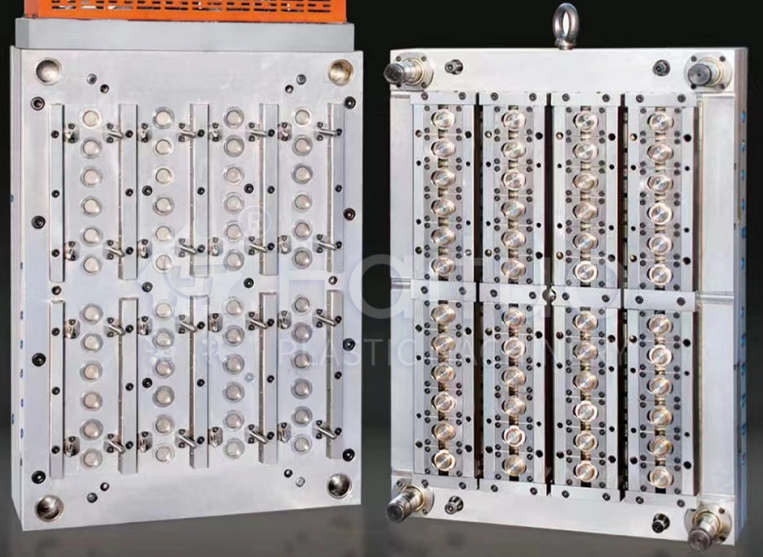
पिघले हुए प्लास्टिक को उच्च दबाव के तहत एक बंद मोल्ड गुहा में इंजेक्ट किया जाता हैयह एक हॉट रनर प्रणाली है। पैकिंग और ठंडा करने के बाद, सांचा खुल जाता है और ढक्कन बाहर निकल जाते हैं। साँचे में 32, 48, 64 या अधिक गुहाएँ हो सकती हैं।
|
विशेषता |
दबाव से सांचे में डालना |
अंतः क्षेपण ढलाई |
|
समय चक्र |
2-4 सेकंड (बहुत तेज़) |
4-8 सेकंड (गुहिकायन पर निर्भर करता है) |
|
गुहिकायन |
असीमित (रोटरी) |
मशीन क्लैंप टनभार और प्लेटन आकार द्वारा सीमित |
|
कैप डिजाइन लचीलापन |
सीमित (सममित, सरल आकार) |
उच्च (अंडरकट्स, जीवित टिका, लाइनर) |
|
वजन की स्थिरता |
उत्कृष्ट (±0.3%) |
वाल्व गेट नियंत्रण के साथ अच्छा (±1%) |
|
प्रारंभिक उपकरण निवेश |
बहुत ऊँचा (रोटरी प्रेस) |
मध्यम गुहिकायन के लिए कम |
|
सामग्री अपशिष्ट |
न्यूनतम (कोई धावक नहीं) |
हॉट रनर के साथ शून्य हो सकता है |
|
सर्वोत्तम अनुप्रयोग |
सरल, उच्च मात्रा वाला पानी/सीएसडी कैप |
लाइनर, छेड़छाड़-साक्ष्य बैंड के साथ जटिल कैप |
निर्णय:अल्ट्रा-हाई वॉल्यूम के लिए, बहुत सरल कैप (उदाहरण के लिए, 28 मिमी वॉटर कैप), संपीड़न मोल्डिंग प्रमुख है। लेकिन सटीकता, छेड़छाड़-साक्ष्य रिंग, लाइनर एकीकरण, या जटिल ज्यामिति की आवश्यकता वाले अधिकांश कैप के लिए, उच्च-गुहिकायन मोल्ड के साथ इंजेक्शन मोल्डिंग पसंदीदा विकल्प है।
2. कैप मोल्ड्स में हॉट रनर वाल्व गेट नियंत्रण
हाई-कैविटेशन कैप इंजेक्शन मोल्ड में, हॉट रनर हृदय होता है। पारंपरिक खुले गेट एक गेट अवशेष छोड़ते हैं जो खरोंच या रिसाव कर सकता है। अधिकांश पेय कैप के लिए वाल्व गेट आवश्यक हैं।
वाल्व गेट कैसे काम करते हैं:
कैविटी भरने और पैक होने के बाद एक वायवीय या हाइड्रॉलिक रूप से सक्रिय पिन गेट को बंद करने के लिए आगे बढ़ता है। यह पिघले हुए पदार्थ को सफाई से काट देता है, जिससे न्यूनतम साक्ष्य चिह्न रह जाता है।
उच्च गुहिकायन कैप मोल्ड के लिए मुख्य आवश्यकताएँ:
टिप: आंतरिक लाइनर वाले कैप के लिए (उदाहरण के लिए, जूस कैप के लिए ऑक्सीजन-बैरियर लाइनर), अवशेष को छिपाने के लिए वाल्व गेट को अक्सर कैप कैविटी (सब-गेट) के अंदर रखा जाता है।
3. हाई-स्पीड इजेक्शन: मैकेनिकल बनाम वायवीय4‑सेकंड के चक्र में, इजेक्शन बहुत तेज़ और बिल्कुल विश्वसनीय होना चाहिए। कैप मोल्ड में दो मुख्य तरीकों का उपयोग किया जाता है:
मैकेनिकल इजेक्शन (स्ट्रिपर प्लेट):
एक स्प्रिंग-लोडेड स्ट्रिपर प्लेट कोर के चारों ओर होती है। जैसे ही सांचा खुलता है, स्ट्रिपर प्लेट को कोर के सापेक्ष आगे धकेल दिया जाता है, जिससे टोपी अलग हो जाती है। यह सरल और मजबूत है, लेकिन रिटर्न स्ट्रोक एक सेकंड का एक अंश जोड़ता है।
वायवीय इजेक्शन (वायु विस्फोट):
संपीड़ित हवा (3-6 बार) को कोर के माध्यम से निर्देशित किया जाता है, जिससे टोपी उड़ जाती है। यह बेहद तेज़ और कोमल है, लेकिन इसके लिए सही कोर सीलिंग की आवश्यकता होती है और इसमें शोर हो सकता है।
उच्च गुहिकायन कैप सांचों के लिए विशिष्ट अभ्यास:
कोर से टोपी को उठाने के लिए एक छोटी स्ट्रिपर प्लेट मूवमेंट (2-3 मिमी) को मिलाएं, इसके बाद इसे साफ करने के लिए एक वायु विस्फोट करें। स्ट्रिपर प्लेट सुनिश्चित करती है कि टोपी कोर से समान रूप से टूटी हुई है, जबकि हवा टोपी की सीलिंग सतह को छुए बिना इजेक्शन पूरा करती है।
इजेक्शन समय:इजेक्शन स्ट्रोक निश्चित आधे हिस्से के साथ टकराव से बचने के लिए मोल्ड के पूरी तरह से खुले होने के बाद होना चाहिए। उन्नत मोल्ड सटीक समय के लिए कैम-एक्चुएटेड या सर्वो-संचालित स्ट्रिपर प्लेटों का उपयोग करते हैं।
4. कैप मोल्ड्स के लिए कूलिंग ऑप्टिमाइज़ेशन
शीतलन में चक्र समय का 60-80% खर्च होता है। उच्च गुहिकायन कैप सांचों में, कुशल शीतलन उप-5-सेकंड चक्र प्राप्त करने की कुंजी है।
कोर कूलिंग:कोर पिन आमतौर पर सबसे गर्म हिस्सा होता है। कोर में पारंपरिक सीधे शीतलन चैनल अक्षम हैं।
बेहतर तरीकों में शामिल हैं:बबलर (रोटरी ट्यूब इंसर्ट): शीतलक एक छोटी ट्यूब से होकर कोर के नीचे तक प्रवाहित होता है और एनलस के माध्यम से गर्मी निकालता है।
सर्पिल शीतलन आवेषण:कोर इंसर्ट में एक पेचदार खांचे को मशीनीकृत किया जाता है, जो अधिकतम सतह संपर्क के लिए एक सर्पिल प्रवाह पथ बनाता है।
कंफर्मल कूलिंग (3डी प्रिंटेड इंसर्ट): जटिल कोर के लिए, कंफर्मल चैनलों के साथ एडिटिवली निर्मित इंसर्ट कूलिंग समय को 30-40% तक कम कर सकते हैं।
गुहा शीतलन:गुहा के आधे हिस्से को भी आक्रामक शीतलन की आवश्यकता होती है। कैविटी सतह (1.5-2.5 मिमी दूरी) के जितना संभव हो सके बब्बलर या सीधे चैनल का उपयोग करें।
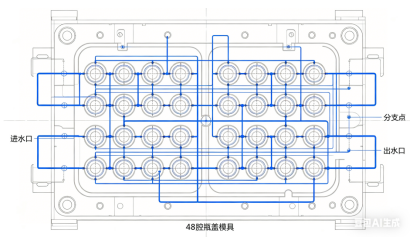
शीतलक प्रवाह:सभी चैनलों में अशांत प्रवाह (रेनॉल्ड्स संख्या > 5,000) सुनिश्चित करें। दबाव ड्रॉप की गणना करें; 48-गुहा वाले मोल्ड को उच्च प्रवाह दर बनाए रखने के लिए समानांतर में कई कूलिंग सर्किट की आवश्यकता हो सकती है।
कूलिंग सर्किट पृथक्करण:लंबी टोपियों (उदाहरण के लिए, स्पोर्ट्स कैप) के लिए, कोर के ऊपरी और निचले हिस्सों के लिए अलग-अलग सर्किट अंडाकारता को खत्म कर सकते हैं।

5. केस स्टडी: 48‑कैविटी कार्बोनेटेड शीतल पेय कैप मोल्ड
चुनौती:एक प्रमुख पेय कंपनी को 28 मिमी पीसीओ 1881 सीएसडी कैप (कार्बोनेटेड शीतल पेय) के लिए एक मोल्ड की आवश्यकता थी। लक्ष्य चक्र: 4.2 सेकंड. वार्षिक मात्रा: 80 मिलियन कैप्स। सामग्री: पीपी + 5% एंटीस्टेटिक एजेंट।
डिजाइन दृष्टिकोण:
परीक्षण के बाद परिणाम:
सीख सीखी:कोर में सर्पिल कूलिंग और अनुक्रमिक वाल्व गेटिंग का संयोजन महत्वपूर्ण था। ग्राहक ने बाद में एक दूसरे समान सांचे का ऑर्डर दिया, और दोनों दो मशीनों पर साथ-साथ चलते हैं, जिससे प्रति मिनट कुल 2,500 कैप का उत्पादन होता है।
उच्च गति से चलने वाले उच्च गुहिकायन साँचे को कठोर रखरखाव की आवश्यकता होती है:
निष्कर्ष
हाई-कैविटी, हाई-स्पीड कैप मोल्ड इंजीनियरिंग चमत्कार हैं जो इंजेक्शन मोल्डिंग की सीमाओं को आगे बढ़ाते हैं। चाहे आप संपीड़न या इंजेक्शन चुनें, यह आपकी मात्रा, कैप जटिलता और निवेश क्षमता पर निर्भर करता है। इंजेक्शन मोल्डेड कैप के लिए, सफलता तीन स्तंभों में निहित है:
48‑कैविटी सीएसडी कैप मोल्ड केस से पता चलता है कि उचित डिजाइन और सटीक निर्माण के साथ, इंजेक्शन मोल्डिंग कहीं अधिक डिजाइन लचीलेपन की पेशकश करते हुए गति में संपीड़न मोल्डिंग को प्रतिद्वंद्वी कर सकता है।
एक मोल्ड निर्माता के रूप में, इन प्रौद्योगिकियों में महारत हासिल करने से उच्च-मात्रा समापन बाजार के द्वार खुलेंगे, जो हमारे उद्योग के सबसे अधिक मांग वाले लेकिन पुरस्कृत क्षेत्रों में से एक है।
फ़ोन: +86-18957424655
गतिमान: +86-18957424655
ईमेल: sale@taizhoumold.com
पता:नंबर 18 शांगज़िआन रोड, बेइचेंग औद्योगिक क्षेत्र, हुआंगयान जिला ताइज़हौ शहर, झेजियांग प्रांत, चीन
कॉपीराइट © 2025 ताइझोउ हुआंगयान के-शो प्लास्टिक मोल्ड कं, लिमिटेड सभी अधिकार सुरक्षित।