हमारे पर का पालन करें:

समाचार
उत्पादों

इंजेक्शन मोल्डिंग दोष और मोल्ड के बीच संबंध

परिचय

        इंजेक्शन मोल्डिंग दोष अक्सर निराशाजनक होते हैं। जब कोई हिस्सा धंसने, वारपेज, जलने के निशान या छोटे शॉट के साथ बाहर आता है, तो कई उत्पादन प्रबंधकों की पहली प्रतिक्रिया मशीन के मापदंडों - तापमान, दबाव, इंजेक्शन की गति या शीतलन समय को समायोजित करना है। हालाँकि ये समायोजन कभी-कभी मदद करते हैं, मूल कारण अक्सर अधिक गहरा होता है: साँचे में ही।

        एक अनुभवी मोल्ड तकनीशियन के रूप में, मैंने ऐसे अनगिनत मामले देखे हैं जहां पैरामीटर ट्यूनिंग पर कई सप्ताह बर्बाद हो गए, लेकिन बाद में पता चला कि मोल्ड डिजाइन ही असली दोषी था। सच तो यह है,एक अच्छी तरह से डिज़ाइन किया गया सांचा एक विस्तृत प्रसंस्करण विंडो के साथ भी गुणवत्ता वाले भागों का उत्पादन कर सकता है; खराब ढंग से डिजाइन किया गया सांचा कभी भी लगातार गुणवत्ता का उत्पादन नहीं करेगा, चाहे मशीन कितनी भी अच्छी क्यों न हो।

        यह लेख सामान्य इंजेक्शन मोल्डिंग दोषों के मोल्ड-संबंधित कारणों पर केंद्रित है। इन रिश्तों को समझने से मोल्ड निर्माताओं और इंजेक्शन मोल्डर्स को अधिक प्रभावी ढंग से सहयोग करने की अनुमति मिलती है - अस्थायी सुधार लागू करने के बजाय स्रोत पर समस्याओं का समाधान करना।

1. लघु शॉट (अपूर्ण भराव)

        क्या ऐसा लग रहा है: मोल्ड गुहा पूरी तरह से भरा नहीं है; भाग के किनारे गायब हैं या गोल हैं।

        फफूंद संबंधी कारण:

  • छोटे आकार के गेट या रनर: प्रतिबंधात्मक प्रवाह पथ दबाव में गिरावट को बढ़ाते हैं, जिससे पिघल को गुहा के चरम तक पहुंचने से रोका जा सकता है।
  • खराब गेट स्थान: पतले खंडों से दूर या लंबे प्रवाह पथों के अंत में रखे गए गेट समय से पहले बंद हो जाते हैं।
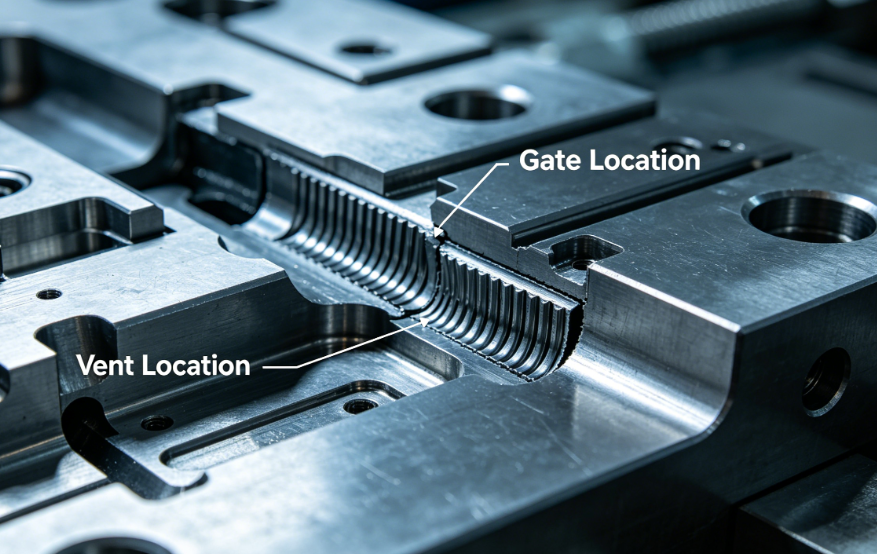
  • अपर्याप्त निकास: फंसी हवा संपीड़ित होती है और पिघल को आगे बढ़ने से रोकती है।
  • पतली नाममात्र दीवार डिजाइन: सामग्री के लिए न्यूनतम अनुशंसित मोटाई से कम।
  • कोल्ड स्लग: कोल्ड स्लग की कमी के कारण ठंडी सामग्री गेट को अवरुद्ध कर देती है।

       समाधान:

  • गेट और रनर व्यास बढ़ाएँ (सत्यापित करने के लिए मोल्ड प्रवाह विश्लेषण का उपयोग करें)।
  • गेटों को कठिन-से-भरने वाले क्षेत्रों के करीब स्थानांतरित करें।
  • वेंट जोड़ें या गहरा करें (सामान्य गहराई: सामग्री के आधार पर 0.02–0.05 मिमी)।
  • उत्पाद डिजाइनर के साथ दीवार की मोटाई की समीक्षा करें।
  • रनर सिरों और विपरीत द्वारों पर ठंडे स्लग कुएँ जोड़ें।

2. सिंक मार्क्स

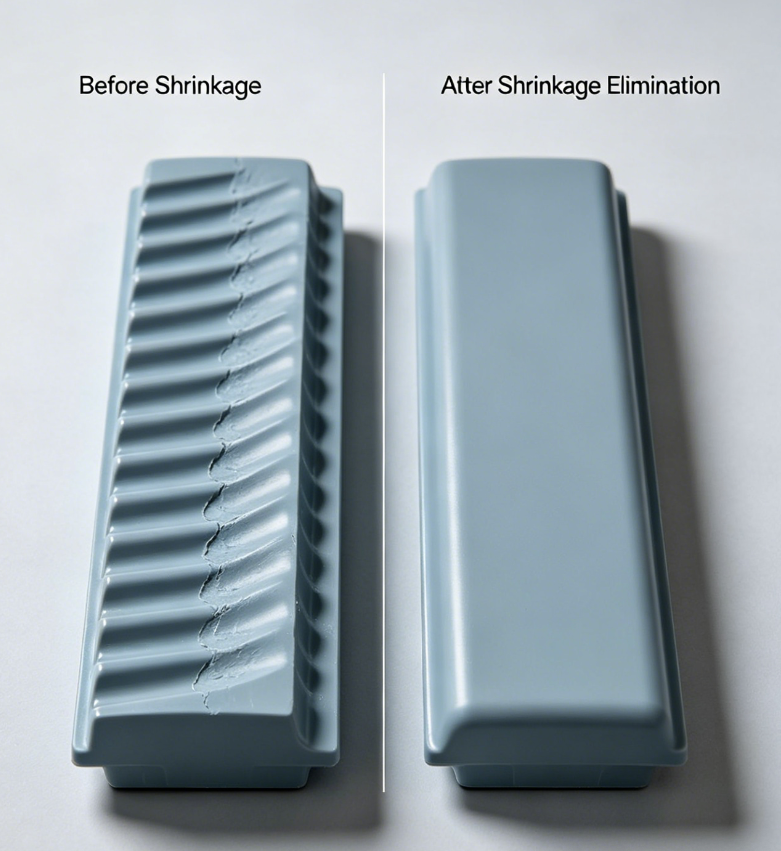
        क्या ऐसा लग रहा है: सतही अवसाद, आमतौर पर मोटी पसलियों या बॉस के ऊपर।

        फफूंद संबंधी कारण:

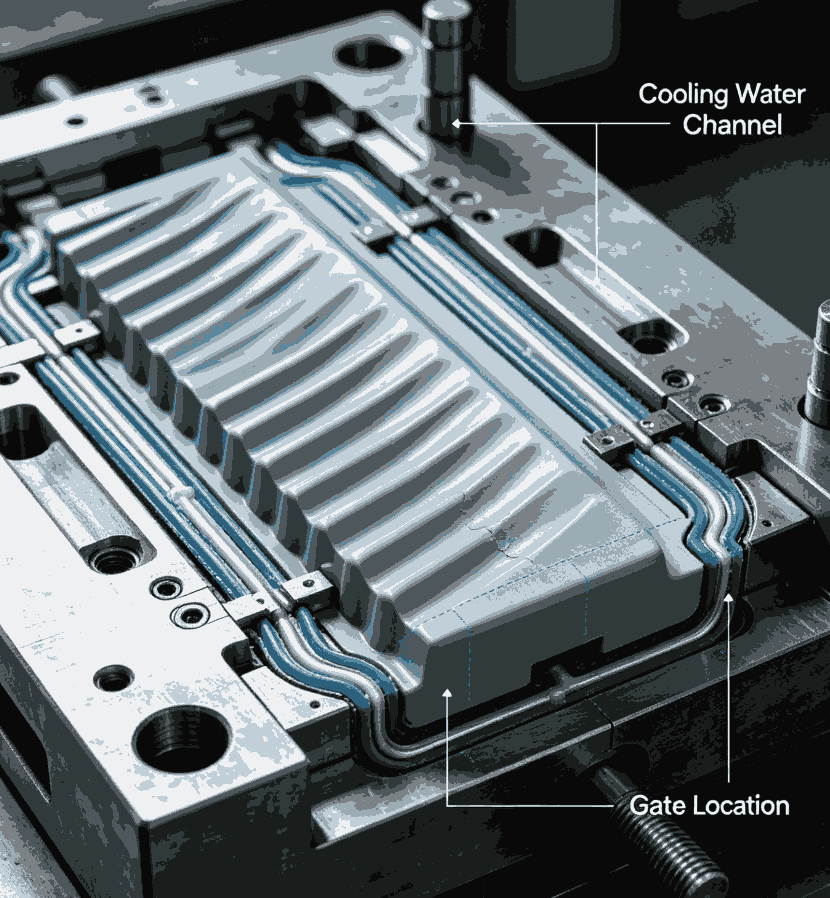
  • मोटे भागों में अपर्याप्त शीतलन:अपर्याप्त कूलिंग चैनल प्लेसमेंट मुख्य सामग्री को त्वचा की तुलना में अधिक सिकुड़ने की अनुमति देता है।
  • छोटे आकार के द्वार:समय से पहले गेट फ़्रीज़-ऑफ़ पैकिंग दबाव को मोटे हिस्से तक पहुंचने से रोकता है।
  • ख़राब गेट स्थान:घने क्षेत्र से बहुत दूर गेट का मतलब है कि उस तक पहुंचने से पहले पैकिंग का दबाव खत्म हो गया है।
  • रिब/आधार मोटाई अनुपात नियंत्रण का अभाव:रिब की मोटाई नाममात्र दीवार की 60% से अधिक है।

        समाधान:

  • कूलिंग चैनलों को मोटे हिस्सों के करीब रखें; बाफल्स या बबलर्स पर विचार करें।
  • गेट बड़ा करें या बड़े गेट प्रकार (पंखा गेट, सुरंग गेट) पर स्विच करें।
  • गेट को मोटे हिस्से के पास स्थानांतरित करें।
  • रिब मोटाई को नाममात्र दीवार के 40-60% तक कम करें (डिज़ाइन परिवर्तन, लेकिन मोल्ड को समायोजित करना होगा)।

3. वारपेज (आंशिक विरूपण)

        क्या ऐसा लग रहा है:इजेक्शन के बाद भाग मुड़ा हुआ, झुका हुआ या असमान होता है।

        फफूंद संबंधी कारण:

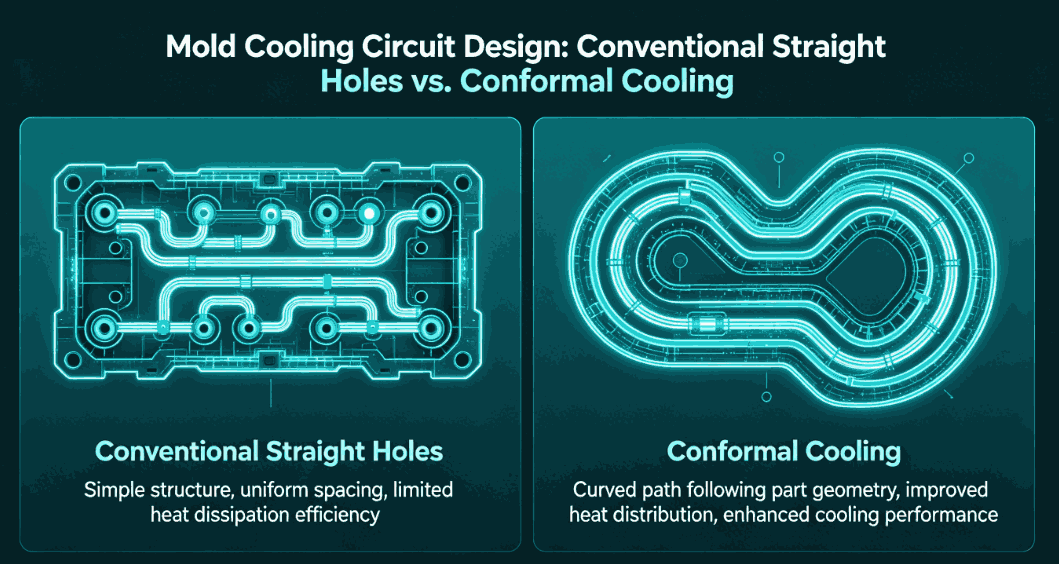
  • असमान शीतलन:गुहा में मोल्ड के तापमान में अंतर के कारण अंतर सिकुड़न होता है।
  • अनुचित इजेक्शन डिज़ाइन:इजेक्टर पिन असमान रूप से या पतले खंडों पर धकेलते हैं।
  • असंतुलित धावक प्रणाली:बहु-गुहा सांचों में, असमान भराव से विभिन्न अवशिष्ट तनाव उत्पन्न होते हैं।
  • अपर्याप्त ड्राफ्ट कोण:उच्च इजेक्शन बल भाग को विकृत कर देते हैं।
  • गेट-प्रेरित अभिविन्यास:पतले खंडों में या भाग के केंद्र में रखे गए गेट आणविक अभिविन्यास का कारण बनते हैं जो ठंडा होने पर विकृत हो जाते हैं।

        समाधान:

  • कूलिंग सर्किट लेआउट को अनुकूलित करें: जटिल ज्यामिति के लिए कंफर्मल कूलिंग का उपयोग करें।
  • बैलेंस इजेक्टर पिन प्लेसमेंट; पतले हिस्सों पर बड़े या अधिक पिन का उपयोग करें।
  • स्वाभाविक रूप से संतुलित धावकों को डिज़ाइन करें (प्रत्येक गुहा में समान प्रवाह लंबाई)।
  • ड्राफ्ट कोण बढ़ाएँ (अधिकांश सामग्रियों के लिए 1-2°, बनावट वाली सतहों के लिए 3-5°)।
  • मोटे खंडों पर गेट लगाएं या एकाधिक गेटों का उपयोग करें।


4. जलने के निशान/डाइइलेक्ट्रिकल हीटिंग

        क्या ऐसा लग रहा है:भूरे या काले झुलसे के निशान, आमतौर पर प्रवाह के अंत में या गहरी पसलियों में।

        फफूंद संबंधी कारण:

  • अपर्याप्त वेंटिंग:ब्लाइंड पॉकेट्स या प्रवाह मोर्चों में फंसी हवा संपीड़ित हो जाती है और गर्म हो जाती है, जिससे पॉलिमर ख़राब हो जाता है।
  • वेंट बहुत उथले या अवरुद्ध:गैस जल्दी से बाहर नहीं निकल सकती।
  • ख़राब पार्टिंग लाइन वेंट डिज़ाइन:भरने के लिए अंतिम स्थान पर वेंट नहीं लगे हैं।

        समाधान:

  • सभी प्रवाह पथ समापन बिंदुओं और गहरे रिब तलों पर वेंट जोड़ें।
  • सामग्री के लिए उपयुक्त वेंट गहराई का उपयोग करें (उदाहरण के लिए, पीपी के लिए 0.02 मिमी, पीसी के लिए 0.01 मिमी)।
  • अत्यधिक निकास आवश्यकताओं के लिए झरझरा (सिन्डर्ड) स्टील आवेषण का उपयोग करने पर विचार करें।
  • वेंटिंग ग्रूव्स के साथ इजेक्टर पिन जोड़ें।

5. फ्लैश (गड़गड़ाहट)

        क्या ऐसा लग रहा है:पार्टिंग लाइन, इजेक्टर पिन होल या स्लाइडर शटऑफ पर अतिरिक्त प्लास्टिक को पतला करें।

       फफूंद संबंधी कारण:

  • अनुमानित क्षेत्र के लिए अपर्याप्त क्लैंप टन भार: मशीन के लिए मोल्ड बहुत बड़ा है, लेकिन यदि पार्टिंग लाइन की अखंडता खराब है तो मोल्ड स्वयं एक कारण हो सकता है।
  • घिसी हुई या क्षतिग्रस्त पार्टिंग लाइन: पिछली क्षति या टूट-फूट से प्लास्टिक बच जाता है।
  • अपर्याप्त मोल्ड कठोरता: मोल्ड प्लेटें इंजेक्शन के दबाव में झुक जाती हैं, जिससे अंतराल खुल जाते हैं।
  • ग़लत वेंट गहराई: बहुत गहरे वेंट फ़्लैश चैनल के रूप में कार्य करते हैं।
  • स्लाइडर या इन्सर्ट की ख़राब फिटिंग: शटऑफ़ सतहों पर अंतराल।

       समाधान:

  • पार्टिंग लाइन सतहों की मरम्मत या मरम्मत करें।
  • लचीलेपन को रोकने के लिए कैविटी प्लेट के पीछे समर्थन खंभे जोड़ें। सुनिश्चित करें कि वेंट उचित गहराई (आमतौर पर 0.02-0.05 मिमी, इसके बाद 0.5-1.0 मिमी की राहत) तक काटे गए हैं।
  • उचित कोण और फिट के साथ शटऑफ सतहों को फिर से मशीन करें।

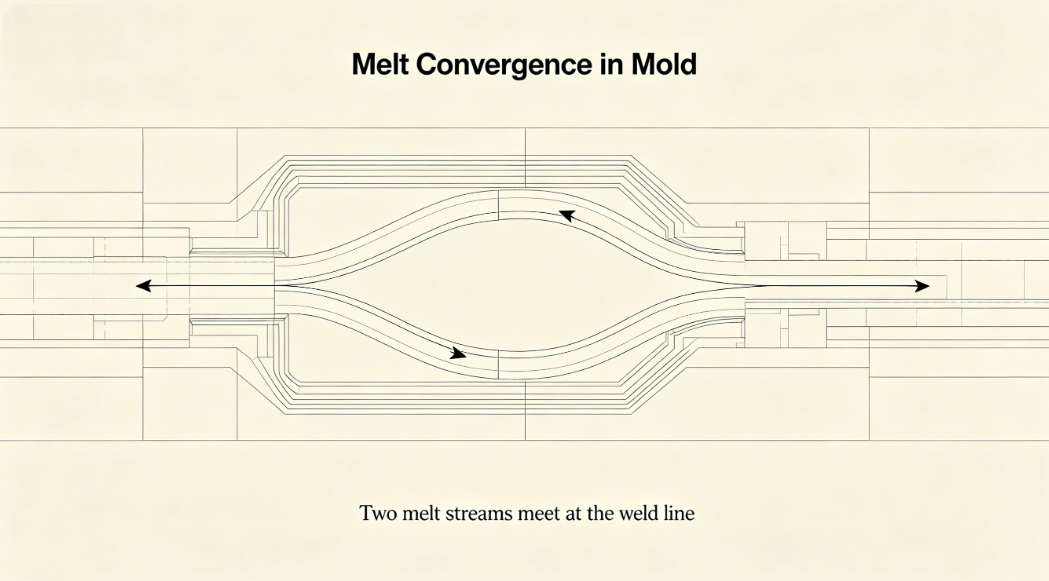
6. वेल्ड लाइन्स (बुनना लाइन्स)

        क्या ऐसा लग रहा है:दृश्यमान रेखाएँ जहाँ दो प्रवाह अग्रभाग मिलते हैं; अक्सर कमजोरी के साथ.

       फफूंद संबंधी कारण:

  • एकाधिक द्वार प्रवाह मोर्चों को अभिसरण करने का कारण बनते हैं:मल्टी-गेट डिज़ाइन में निहित।
  • गुहा में रुकावटें:कोर, इंसर्ट या पसलियाँ जो प्रवाह को विभाजित करती हैं।
  • ठंडे पिघले मोर्चे:ख़राब गेट डिज़ाइन या कोल्ड स्लग कुएँ अपर्याप्त।
  • वेल्ड लाइन स्थान पर अपर्याप्त वेंटिंग:फंसी हुई हवा आणविक उलझाव को रोकती है।

        समाधान:

  • वेल्ड लाइनों को गैर-महत्वपूर्ण क्षेत्रों में ले जाने के लिए गेटों को स्थानांतरित करें।
  • गेट का आकार बढ़ाएँ या किसी भिन्न गेट प्रकार (जैसे, पंखा गेट) पर स्विच करें।
  • वेल्ड लाइन स्थान पर एक वेंटिंग पॉकेट जोड़ें।
  • वेल्ड लाइनों को खत्म करने के लिए अनुक्रमिक वाल्व गेटिंग वाले हॉट रनर का उपयोग करें।

7. सतही दोष: प्रवाह चिह्न, छींटे और धुंध

        वे कैसे दिखते हैं:भाग की सतह पर धारियाँ, लहरदार पैटर्न या सुस्त क्षेत्र।

       फफूंद संबंधी कारण:

  • ख़राब गेट डिज़ाइन:जो गेट बहुत छोटे हैं या अनुचित तरीके से स्थित हैं, वे जेटिंग या झिझक का कारण बनते हैं।
  • नुकीले कोने या दीवार की मोटाई में अचानक परिवर्तन:प्रवाह अस्थिरता का कारण.
  • ठंडी साँचे की सतह:खराब कूलिंग सर्किट डिज़ाइन के कारण ठंडे स्थान बन जाते हैं जो पिघले हुए पदार्थ को समय से पहले ठंडा कर देते हैं।
  • दूषित या खुरदरी गुहा सतह:चमक और ख़राब चमक का कारण बनता है।

        समाधान:

  • एक बड़े गेट या गेट डिज़ाइन का उपयोग करें जो क्रमिक विस्तार (फैन गेट, फिल्म गेट) को बढ़ावा देता है।
  • गुहा में चिकना संक्रमण (सभी तेज कोनों की त्रिज्या)।
  • शीतलन एकरूपता का अनुकूलन करें।
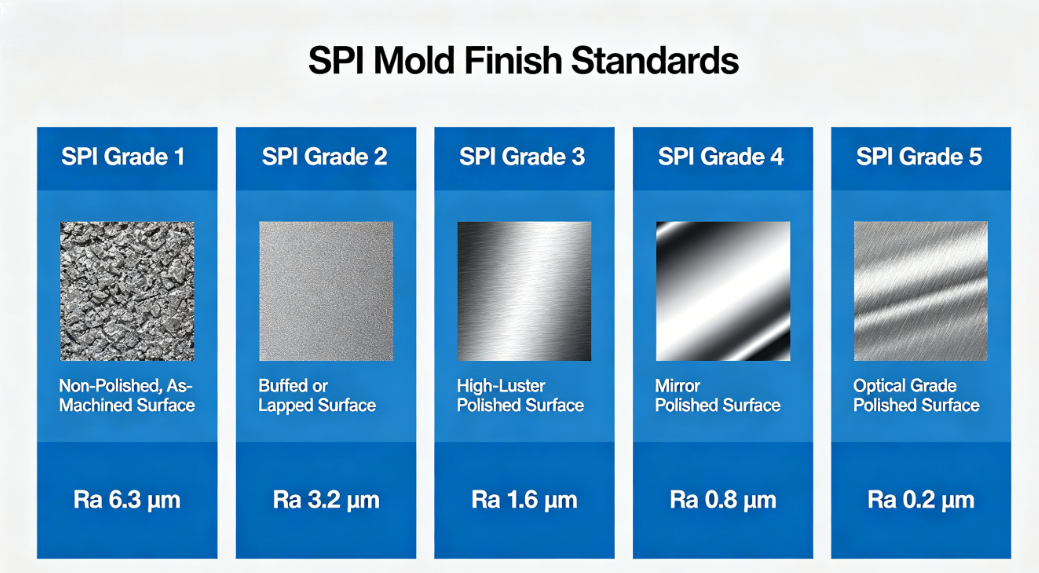
  • कैविटी की सतह को आवश्यक फिनिश तक पॉलिश करें (चमकदार भागों के लिए मिरर पॉलिश)।

8. इजेक्टर पिन मार्क्स/पुश मार्क्स

        क्या ऐसा लग रहा है:उभरे हुए या धंसे हुए निशान जहां इजेक्टर पिन भाग से संपर्क करते हैं।

        फफूंद संबंधी कारण:

  • अपर्याप्त ड्राफ्ट:उच्च इजेक्शन बल पिन युक्तियों पर केंद्रित होता है।
  • बहुत कम या ख़राब ढंग से लगाए गए इजेक्टर पिन:असमान निष्कासन.
  • पिन का व्यास बहुत छोटा है:उच्च तनाव एकाग्रता.
  • इजेक्टर पिन रिटर्न मुद्दे:अगले चक्र से पहले पिन पूरी तरह से वापस नहीं लिए गए।

         समाधान:

  • ड्राफ्ट कोण बढ़ाएँ.
  • अधिक इजेक्टर पिन जोड़ें या बड़े व्यास का उपयोग करें।
  • पसलियों, बॉसों या अन्य गैर-कॉस्मेटिक सतहों पर पिन लगाएं।
  • उचित इजेक्टर रिटर्न सिस्टम (स्प्रिंग्स या पॉजिटिव रिटर्न पिन) सुनिश्चित करें।

केस स्टडी: दोष से समाधान तक

        32-कैविटी पेन बैरल मोल्ड बनाने वाले एक ग्राहक ने क्लिप अटैचमेंट क्षेत्र पर लगातार वारपेज और सिंक के निशान की सूचना दी। मशीन पैरामीटर समायोजन के दो सप्ताह तक कोई सुधार नहीं होने के बाद, हमने एक मोल्ड समीक्षा की।

        निष्कर्ष:

  • कूलिंग चैनल मोटे क्लिप बॉस से बहुत दूर थे।
  • गेट विपरीत छोर पर स्थित था, जिससे दबाव कम हो गया।
  • इजेक्टर पिन असमान रूप से वितरित थे।

       उठाए गए कदम:

  • बॉस के पास कूलिंग सर्किट में एक बैफल जोड़ा गया।
  • गेट को बॉस क्षेत्र के करीब स्थानांतरित किया गया।
  • दो अतिरिक्त इजेक्टर पिन जोड़े गए।

        परिणाम:

        वारपेज 80% कम हुआ; सिंक के निशान समाप्त हो गए। उत्पादन स्क्रैप दर 12% से गिरकर 2% हो गई।

निष्कर्ष

        इंजेक्शन मोल्डिंग दोष और मोल्ड के बीच संबंध प्रत्यक्ष और अक्सर प्रमुख होता है। जबकि प्रक्रिया पैरामीटर कभी-कभी मामूली मोल्ड समस्याओं की भरपाई कर सकते हैं, मौलिक समाधान अच्छे मोल्ड डिजाइन में निहित है - उचित गेटिंग, संतुलित शीतलन, पर्याप्त वेंटिंग, मजबूत इजेक्शन और सही ड्राफ्ट कोण।

        एक सांचा निर्माता के रूप में, हमारी ज़िम्मेदारी मशीन में फिट होने वाले सांचे को वितरित करने से भी आगे तक फैली हुई है। हमें ऐसे साँचे डिज़ाइन करने चाहिए जो विशिष्ट सामग्री और भाग ज्यामिति के लिए क्षमाशील, मजबूत और अनुकूलित हों। इंजेक्शन मोल्डर्स के लिए, इन मोल्ड-संबंधी कारणों को समझने से अधिक प्रभावी समस्या निवारण और मोल्ड आपूर्तिकर्ताओं के साथ बेहतर संचार संभव हो पाता है।

        जब आप लगातार खराबी का सामना करते हैं, तो मशीन नियंत्रण को छूने से पहले पूछें: क्या इसका कारण मोल्ड हो सकता है?


सम्बंधित खबर
मुझे संदेश दे देना
समाचार अनुशंसाएँ
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं। गोपनीयता नीति
अस्वीकार करनास्वीकार करना